公司热线: 蔡生:13592796488
聚乙烯防潮膜焊接方法及爬焊机才用温度介绍
聚乙烯防潮膜焊接方法及爬焊机采用温度介绍
聚乙烯防潮膜作为建筑工程、地下空间及基础施工中常用的防潮隔离材料,其接缝质量直接关系到整体防潮效果。当前,工程实践中普遍采用热熔焊接技术,其中爬焊机因操作便捷、焊缝均匀、效率较高等优势,已成为聚乙烯防潮膜施工的主流设备。本文围绕聚乙烯防潮膜的常见焊接方式及爬焊机在使用过程中的温度设定要点进行客观梳理,以期为相关施工人员提供技术参考。
聚乙烯防潮膜常用焊接方法
聚乙烯防潮膜的焊接原理基于材料的热塑性特性,即通过加热使膜材接缝处熔融,再施加一定压力,使两层膜融合成一体,冷却后形成可靠连接。目前施工现场主要采用以下几种方法:
- 热楔式焊接:利用爬焊机内置的加热楔块对膜材搭接区域进行连续加热,同时由机身压轮施加恒定压力,适用于大面积平面及规则接缝的快速施工。
- 热风焊接:通过热风焊枪输出高温气流,对膜材边缘进行预热和熔融,再经压辊压实,多用于细部节点、修补位置或厚度较小的防潮膜。
- 挤出焊接:以专用挤出机将熔融的聚乙烯料条填充于接缝处,与母材融合形成焊缝,常用于厚度较大或受力要求较高的特殊部位。
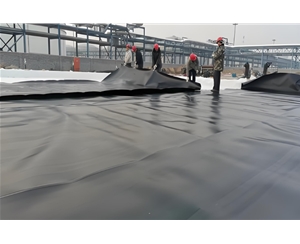
其中,爬焊机主要对应热楔式焊接,其作业效率高、焊缝外观规整,在防潮膜搭接施工中应用为广泛。无论采用何种方法,施工前均需对膜材表面进行清洁干燥处理,确保无油污、灰尘及水分,否则将直接影响焊接强度。
爬焊机采用温度的关键参数
爬焊机焊接质量的核心控制参数包括加热温度、焊接速度及压轮压力,其中温度对焊缝成型的影响尤为显著。聚乙烯防潮膜的熔点通常具有一定范围,不同厂家、不同配方的膜材其适宜焊接温度也存在差异。一般而言,爬焊机采用温度应结合膜材厚度、环境气温及设备实际热效率综合设定。
在实际操作中,爬焊机的加热温度通常设定在聚乙烯材料熔点区间附近。若温度设定过低,膜材无法充分熔融,焊缝会出现虚焊、剥离强度不足等问题;若温度设定过高,则易导致膜材过热降解,产生焦化、脆裂或焊缝颜色发暗等现象。因此,操作人员应在正式焊接前,使用同批次膜材进行试焊,通过目测及剥离试验来校准温度。常见的做法是将爬焊机温度从较低值开始逐步上调,直至焊缝表面均匀挤出适度熔融翻边,且冷却后用手撕扯时呈韧性断裂而非脆性断裂,即表明温度处于适宜区间。
此外,爬焊机的焊接速度与温度存在联动关系。速度过快时,热量输入不足,膜材未及熔透;速度过慢时,热量积累过多,容易烫伤膜材。施工中应根据环境温度和膜材厚度适当调节速度档位。寒冷天气下,环境热量散失较快,可适当提高设定温度或降低爬行速度;高温天气下,则应相应下调温度,防止膜材因过热而变形。同时,压轮压力需保持均匀稳定,以确保熔融区域充分压实,排出气泡,形成致密焊缝。
施工质量保障与展望
聚乙烯防潮膜焊接质量的优劣,不仅取决于设备参数的准确设定,还与操作人员的经验水平、现场环境管理及质量检验环节密切相关。在实际工程中,应建立“试焊确认—过程巡查—成品抽检”的完整质量控制流程。对于爬焊机采用温度的具体数值,不可生搬硬套,而需以试焊结果为准绳,结合设备仪表显示与焊缝外观综合判断。随着智能温控技术在焊接设备中的逐步应用,未来爬焊机有望实现更高精度的自动温度补偿和焊接参数记录,从而进一步提升防潮膜施工的可靠性与可追溯性。施工团队应持续关注工艺改进,确保聚乙烯防潮膜在各类工程中发挥应有的防潮屏障作用。