公司热线: 蔡生:13592796488
HDPE土工膜如何进行焊接施工?
HDPE土工膜焊接施工要点:从准备到验收的全流程解析
在防渗工程中,HDPE土工膜凭借优异的化学稳定性和抗渗性能被广泛应用。然而,其防渗效果能否发挥,关键在于焊接施工质量。随着环保、水利及交通工程对防渗标准要求不断提高,HDPE土工膜的焊接工艺已从传统经验型向标准化、可追溯化方向转变。本文结合工程实践,系统梳理HDPE土工膜焊接施工的核心环节,为相关从业人员提供参考。
焊前准备与施工环境控制
焊接施工的步并非启动焊机,而是完成严格的基面与材料检查。基层表面必须平整、坚实,无尖锐异物、积水或浮土,避免焊后膜体因局部应力集中而破损。HDPE膜卷在铺设前应进行外观检查,确认无针眼、折痕或老化迹象;搭接宽度需按照设计规范预留,通常采用热楔焊接时搭接宽度不宜过小,以保证焊缝熔合。环境因素同样至关重要,当气温低于零下或风力过大时,应采取防护措施或暂停露天焊接,因为低温会导致膜材脆性增加,风沙则易夹杂在热熔界面中形成假焊。此外,现场应配置工具对膜面进行清洁,去除灰尘、油污及水分,焊接界面干燥洁净,这是保障焊缝强度的基础条件。
焊接方法选择与工艺参数控制
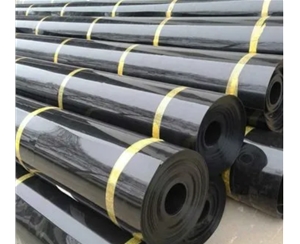
当前主流施工方法包括热楔焊接和热风焊接两大类。热楔焊接通过加热楔块将上下两层膜局部熔化并施加压力,适用于大面积、长直焊缝的快速作业,其特点是熔接强度高、受人为因素影响较小。热风焊接则利用高温气流加热膜面后压合,常用于补漏、T型节点处理以及施工受限部位的修复。无论采用哪种方法,都必须通过试焊来确立施工参数,包括加热温度、行走速度和挤出压力。实际施工中,温度设定需参考膜材厚度及环境温度,一般热楔焊接的楔头温度控制在可让膜面形成连续均匀熔融带的范围;行走速度应保持恒定,避免过快导致熔合不充分或过慢造成膜材降解。作业人员应经过专项培训并持有操作资质,施工期间需记录实时参数,以便出现质量波动时及时回溯。
焊缝质量检测与缺陷修复
焊接完成后,必须通过系统性检测确认焊缝密封性。检测手段分为非破坏性检测和破坏性检测两类:非破坏性检测常用真空法和气密法,通过负压或加压观察焊缝区域是否产生气泡或压力降,以此判断是否存在贯穿性缺陷;破坏性检测则从现场焊缝中取样进行拉伸剥离试验,验证焊缝强度是否达到母材强度的规定比例。对于检测中发现的虚焊、脱焊或开洞部位,需先使用角磨机或刮刀清除原有熔合层,再采用热风焊接加挤出焊条的方式进行修补,严禁在原有焊缝上直接二次压合。修补后应对该区域进行复测,直至各项指标满足要求。值得注意的是,天气变化如降雨会使膜面潮湿,此时应立即停止露天检测,防止水分渗入未熔合界面造成误判。
结语:标准化施工与过程管理并重
HDPE土工膜焊接质量是防渗工程成败的生命线。从基面处理、参数试焊到焊缝检测与缺陷修复,每一个环节都离不开严谨的工艺纪律和全过程质量记录。当前行业正逐步引入智能焊机数据采集系统,实现焊接温度、速度及压力的实时监控与云端存储,进一步减少人为误差。未来,随着环保标准持续提升,标准化焊接流程与数字化质量管理体系将不断融合,共同保障HDPE土工膜在复杂工程条件下的长效服役性能。施工管理者应始终坚持“预控为主、检测为辅”的原则,以精细化操作应对每一个接缝,才能真正发挥土工膜的屏障功能。