公司热线: 蔡生:13592796488
PBAT添加玉米淀粉进行改性添加比例是多少?
PBAT改性中玉米淀粉添加比例:性能与工艺的平衡之道
随着可降解材料在包装、农业及日用领域的推广,PBAT(聚己二酸/对苯二甲酸丁二醇酯)因其优异的柔韧性和生物降解性,成为替代传统塑料的热门选择。然而,纯PBAT成本较高且刚性不足,制约了其规模化应用。将玉米淀粉作为改性填料引入PBAT体系,既能降低原料成本,又能调节材料降解速率与力学性能。但“添加多少比例”并非固定数值,而是一个需要根据终端制品要求、加工设备条件及降解场景综合考量的工程参数。
在行业实践中,玉米淀粉的添加比例通常以质量分数计,常见的试验范围集中在较低至中等区间。所谓“低比例添加”,一般指淀粉质量占比在10%~20%之间,此时PBAT仍保持连续相结构,薄膜仍具备较好的拉伸强度和断裂伸长率,适合制备要求柔韧性的购物袋、连卷袋等产品。而“中等比例添加”则多在20%~40%区间,淀粉颗粒在基体中逐渐增多,材料的弯曲模量提高,但韧性明显下降。若采用高比例添加,即淀粉超过40%,则需借助强效增容剂或预处理手段,否则体系相容性差,易出现脆裂、加工流延不稳定等问题。
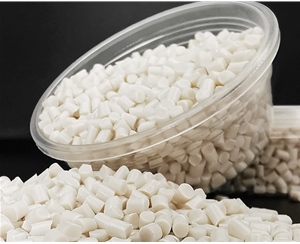
值得注意的是,不同应用场景例选择具有决定性影响。例如,用于农用地膜时,需要兼顾保温和降解可控性,淀粉比例往往控制在15%~25%之间,以保证使用期内力学不衰竭,且诱导期后可较快崩解。而用于一次性餐盒或缓冲包装时,要求更高的刚性和较低成本,淀粉比例可适当上调至25%~35%,同时需添加柠檬酸酯类增塑剂或马来酸酐接枝物来改善界面结合。此外,挤出吹塑与注塑成型工艺对熔体流动性的敏感度不同,吹塑工艺下淀粉比例过高易导致膜泡破裂,因此通常低于20%;注塑制品则可接受更高淀粉填充量,但需延长螺杆混炼时间并优化温度梯度。
除了比例本身,淀粉的改性处理也直接决定终效果。未改性玉米淀粉亲水性强,与疏水性PBAT界面结合薄弱,简单共混易造成材料分层。行业中普遍采用硅烷偶联剂处理、羟丙基化改性或与增容剂复配等手段。在选定添加量时,还需同步调整润滑剂、抗氧剂及开口剂的用量,平衡加工润滑性与薄膜热封性能。实验室条件下,添加比例常从5%开始梯度递增至50%,通过拉伸强度、维卡软化点、熔融指数及堆肥降解率等指标筛选配方。由于不同牌号PBAT的分子量和酸值存在差异,同一淀粉添加量在不同树脂中表现可能截然相反,故企业通常以中试结果作为放量依据。
综合来看,PBAT与玉米淀粉的共混改性并非简单套用固定比例,而是基于“性能—成本—工艺—降解”四维约束的动态优化过程。现阶段行业内较为稳健的做法是:以10%~30%作为首轮探索区间,优先考察材料纵向与横向拉伸性能是否满足标准,再结合整条产线的扭矩、转速和模头压力反馈微调比例。未来,随着淀粉疏水化技术与低熔体黏度预塑化淀粉的成熟,高淀粉添加比例(如45%以上)将可能成为低成本化关键路径,但前提是保持PBAT连续相的网络完整性,避免淀粉团聚导致的应力集中。
对于制品制造商而言,不必拘泥于某个“推荐值”,而应围绕目标产品的GB/T 38082或ISO 14855等标准要求,设计系统实验。建议从低比例起步,测定淀粉分散均匀性后逐步增量,同时记录材料颜色、气味及二次加工性能。只有将实验室数据与真实模具、真实使用环境相互校正,才能锁定适合自身产品线的稳定配方。可以说,每一份合格的淀粉改性PBAT配方,都是材料科学、流变学与工程经验协同作用的结果。